


Postopek proizvodnje krme za potapljajoče se ribe
Jun 12, 2023
S tega vidika je primernejša ekstrudirana toneča krma: ekstrudirana toneča peletna krma je enostavna za vpijanje vode in mehčanje, primerna za grizenje, lahko pa tudi zmanjša izgubo ostankov, ki nastanejo med grizljanjem, kar zmanjša količino odpadkov krme in onesnaževanje vode. Poleg tega ima ekstrudirana krmila dolgo vodoodpornost in visoko stopnjo zrelosti. Mokri ekstruderji z dvojnim polžem se običajno uporabljajo pri proizvodnji ekstrudirane krme. Obstaja veliko dejavnikov, ki vplivajo na raztezanje materiala, vendar je v glavnem povezano s pogoji kaljenja in popuščanja, pogoji delovanja ekstruderja in lastnostmi materiala. Spreminjanje pogojev ekstrudiranja lahko nadzoruje vzpone in padce ekstrudiranega podajanja.
Vloga kondicioniranja je še posebej pomembna pri proizvodnji toneče ekstrudirane krme. Pri izdelavi ekstrudirane toneče krme je treba oslabiti močan učinek ekstrudiranja in povečati učinek kondicioniranja. Med kondicioniranjem dodajamo vodo in paro, časa kondicioniranja pa je dovolj, da se material popolnoma zmehča in dozori, s čimer se ustvarijo pogoji, da material doseže boljšo plastičnost v naslednjem koraku v votlini za napihovanje pod šibkejšimi pogoji. Na ta način material še naprej zori brez velike stopnje ekspanzije in dobimo pogrezajočo krmo. Zadostno temperiranje dobro vpliva na izboljšanje prebavljivosti krme, odpornosti izdelka na vodo in izboljšanje stabilnosti ekstruzije, to je enakomernosti izdelka.
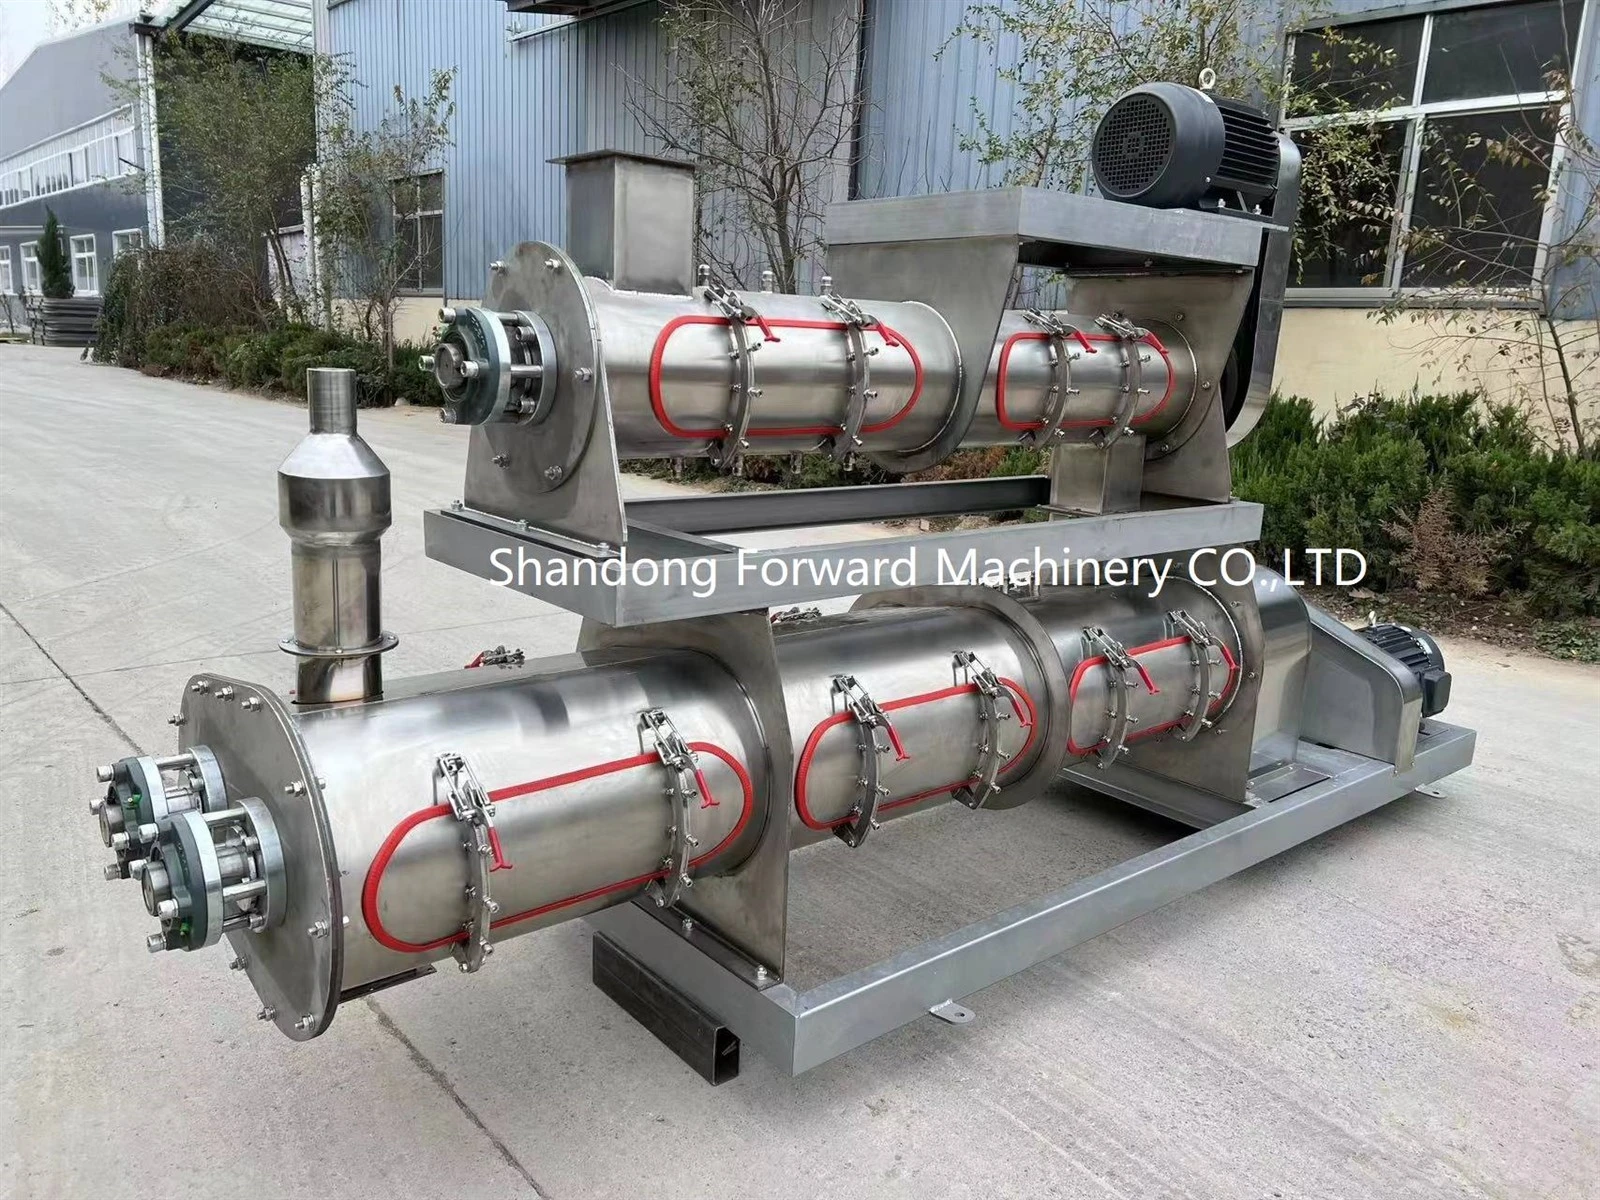
Ekstrudirano toneče dovajanje mora imeti nižjo hitrost vijaka, ki ne more le zagotoviti zahtevanega učinka ekstrudiranja in striženja, ampak tudi ne ustvarja previsokega tlaka, da se izogne močnemu povečanju energije materiala in čezmernemu raztezanju po prehodu skozi luknja ne bo zlahka potonila. spolna hrana.
Nadzor temperature v votlini stroja je še en pomemben vidik nadzora materialne energije. V dovajalnem delu komore ekstruderja, da bi zagotovili dobro transportno zmogljivost materiala, morda ni potrebno ogrevanje; v talilnem delu strojne komore je treba izvesti ogrevanje. Temperatura strojne komore je 120-125 stopinj, kar ne sme biti previsoka. Striženje in gnetenje itd. spodbujata zorenje materiala in izboljšata plastičnost; pojdite v odsek za homogenizacijo na koncu votline stroja, da ohladite votlino stroja (temperatura votline stroja je 40-50 stopinj), zmanjšajte energijo zorjenega plastičnega materiala in zmanjšajte prenasičeno stanje materiala voda v mediju preprečuje, da bi material preveč napihnil, ko je iztisnjen iz luknje matrice v ozračje.
Stopnja raztezanja toneče krme je običajno manjša od 1,3, kar se razlikuje od plavajoče krme, ki lahko doseže 2 ali celo več kot 3. Tlak v votlini stroja je povezan s konfiguracijo polža ekstruderja, lastnostmi materiala, razmerje odpiranja šablone in količina krme. Razmerje odpiranja predloge vpliva na tlak materiala v votlini stroja. Večje kot je razmerje odpiranja šablone, večja je stopnja izpusta in na šabloni ni enostavno nabrati visokega tlaka. Med poskusno proizvodnjo je mogoče število lukenj za matrice spremeniti glede na situacijo, da dobimo ustrezen ekstrudiran topilni dovod.


